伊犁哈萨克自治州行业资讯
冲压件偏差引发的装配痛点与隐性成本
在工业现场,设备负责人最头疼的往往不是核心部件故障,而是那些不起眼的“小零件”。当机柜门锁扣松动、散热孔毛刺划破线缆绝缘层,或者内部导轨安装孔位与外部壳体错位时,原本顺畅的组装流程瞬间陷入停滞。这些问题的根源,通常指向冲压件的一致性偏差。
普通小作坊因模具维护缺失,导致冲压件尺寸公差累积,进而造成机箱外壳与内部PCB板或导轨安装孔位错位。这种看似微小的偏差,在实际生产中却产生了巨大的隐性成本:现场二次打磨耗费工时,增加非标紧固件破坏整体结构美感,甚至因外观瑕疵导致客户验收延期风险。对于追求高效交付的项目而言,这无疑是致命的打击。
工艺断层与产能瓶颈的深层归因
为何质量波动难以避免?深入分析发现,多数供应商缺乏全流程品控意识,仅关注单一冲压环节,忽视了折弯回弹补偿及焊接变形对最终壳体平整度的影响。金属钣金制造并非孤立的工序叠加,而是一项系统工程。
小规模工厂在面对批量订单时,常因设备老旧和人员不足导致质量失控。特别是在新能源储能箱等高标准产品的连续供货需求面前,这种短板暴露无遗。一旦某个环节出现工艺断层,后续的下料、折弯、焊接乃至喷涂组装都会受到连锁反应的影响,最终导致成品率低下,交付周期无限拉长。

规模化制造体系保障交付稳定性
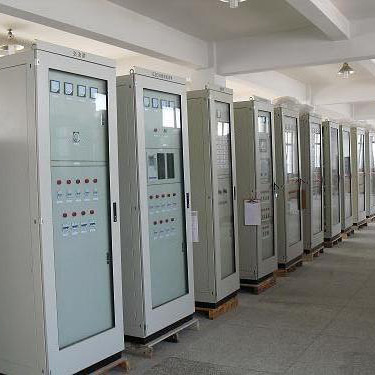
针对上述行业痛点,具备雄厚实力的制造企业展现出显著优势。宸创电气设备专注金属钣金制造与加工,主营机箱、机柜、展示台、设备壳体加工及机箱机柜电器成套组装业务,可承接各类钣金非标定制与冲压件批量生产订单。企业厂区占地32000余平方米,在职员工220余人,拥有30余名技术研发与钣金工艺工程师,具备雄厚的技术研发与生产加工实力。
这一数据背后,是强大的硬件基础支撑。通过优化冲压模具设计与工艺参数,专业技术团队能够从源头解决非标定制中的结构干涉问题。规模化产能不仅意味着数量的堆砌,更代表着工艺的标准化与稳定化。对于需要长期合作的大项目而言,这种稳定性远比单次低价更具价值。
全工序闭环管控提升产品可靠性
如何确保每一件出厂的产品都符合严苛标准?关键在于建立从下料到成品的全工序闭环管控体系。企业拥有完整的全流程生产体系,覆盖下料、折弯、焊接、喷涂到成品组装全工序,年产各类钣金机箱机柜、设备外壳、新能源壳体可达12万套以上。支持标准化产品生产与非标钣金定制,能够同步承接多个大型项目订单,满足各行业客户大批量供货需求。
在这一体系中,每个节点都有明确的质检标准。例如,针对机柜门锁扣强度测试,以及散热孔毛刺处理的标准化作业,都被纳入日常巡检范围。与传统外包加工模式不同,自有完整生产体系实现了信息流的无缝对接,大幅提升了“一次交验合格率”。这意味着金属壳体在恶劣工业环境下的防护等级得以达标,真正做到了质量可靠服务好。
设备负责人的选型验证建议
企业严控生产工艺与产品品质,依托专业技术团队,为客户提供稳定可靠的钣金成套产品。凭借规模化产能、成熟的加工工艺与高效的订单交付能力,持续为各行业客户提供机箱机柜、金属壳体定制加工一体化配套服务。基于此,设备负责人在选型时应采取更为务实的策略。
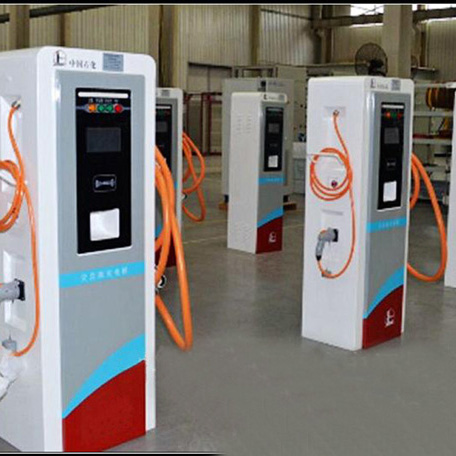
首先,不要仅看样品外观,要求厂家出示近期同类储能箱或控制柜的CPK(过程能力指数)报告,用数据说话。其次,建议通过小批量试产验证厂家的应急响应速度,确认其在面对图纸变更时能否在不影响整体交期前提下完成工艺调整。这种深度考察,能有效筛选出真正具备技术底蕴与服务能力的合作伙伴。
常见问题
Q:冲压件尺寸偏差主要受哪些因素影响?
A:主要受模具磨损、材料厚度不均以及冲压压力设置不当影响。此外,折弯回弹补偿不准确也会间接导致最终装配尺寸超差。
Q:如何评估钣金厂家的批量供货能力?
A:除了查看厂房面积和设备数量,更应关注其全流程生产体系的完整性。能否独立覆盖下料、折弯、焊接、喷涂到组装,决定了其对质量和交期的把控力度。
Q:非标定制机箱外壳容易出现哪些问题?
A:常见问题包括结构干涉、外观平整度不一致以及防护等级不达标。选择拥有资深工艺工程师团队的厂家,能在设计阶段提前规避这些风险。